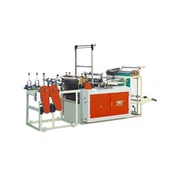
Всяко решение за спецификация в гъвкавите опаковки в крайна сметка се свежда до един въпрос: от какво фолио трябва да бъде направена тази торба? За производители, работещи с aмашина за производство на торбички за топлинно запечатване, този въпрос има по-голяма тежест от повечето. Дизайнът на машината предполага наличие на филм, който може да бъде термично стопен и механично отрязан в рамките на прозорец с определена температура и дебелина. Излезте извън този прозорец и процесът се разрушава-уплътненията отслабват, ръбовете се деформират или острието просто не може да реже чисто.
Разбирането кои пластмасови филми се вписват естествено в процеса на топлинно рязане на топлинно запечатване-и кои изискват допълнително инженерство-е практическа необходимост. Тази статия съпоставя филмовия пейзаж с техническите изисквания на тази категория оборудване.
Процесът на топлинно запечатване на топлинно рязане: с какво трябва да се справи филмът
Преди да прегледате конкретни филми, помага да разберете какво всъщност изисква машината за топлинно запечатване на топлинно рязане на торбички от субстрата.
Машината извършва две операции едновременно в позицията на рязане: нагрят елемент стопява фолиото от двете страни на линията на рязане, докато острие-или стопена запечатваща тел-отрязва фолиото. Това означава, че филмът трябва да отговаря на три критерия едновременно:
- Термопластичен отговор:Филмът трябва да омекне и да се стопи предвидимо при контролирана топлина и налягане.
- Чисто термично разделяне:Филмът трябва да се реже чисто по линията на нагрятото запечатване без прекомерно топене, нанизване или натрупване на ръбове върху режещия елемент.
Механична цялост:Фолиото трябва да запази размерите си през цикъла на манипулиране, запечатване и рязане на лентата без разтягане, разкъсване или разслояване.
Нито един филм не отговаря перфектно и на трите критерия. Изкуството на машинната конфигурация-и избора на филм-се състои в избора на материал, който свежда до минимум компромисите-за дадено приложение.
Полиетилен: Изборът по подразбиране
Полиетиленът в различните му форми е работният кон за производството на торбички за топлинно запечатване и рязане. Широкото му използване не е случайно: той има благоприятен термичен профил, отлична херметичност и е икономичен в диапазоните на дебелината, необходими за производството на торби.
LDPE (полиетилен с ниска{0}}плътност)
LDPE има точка на омекване по Vicat от приблизително 90 градуса до 100 градуса и DSC точка на топене около 110 градуса. На машина за топлинно рязане на торбички за топлинно запечатване, LDPE обикновено работи с температура на запечатващата лента между 120 градуса и 150 градуса, създавайки практичен прозорец за запечатване от приблизително 30 градуса до 40 градуса.
Този широк прозорец прави LDPE прощаващ за работа. Операторът разполага със значително пространство за регулиране на температурата, без веднага да рискува недостатъчно-запечатване или пре-нагряване. Якостта на уплътнение за LDPE при подходяща температура обикновено достига от 5 до 12 N/15 mm, което е достатъчно за повечето приложения за търговия на дребно и леки промишлени торби.
LDPE е съвместим и с най-широкия диапазон на стандартното оборудване. Повечето машини работят с LDPE от 0,010 mm до 0,120 mm без специална конфигурация.
HDPE (полиетилен с висока{0}}плътност)
HDPE има по-висока точка на топене-приблизително 130 градуса -което отразява по-кристалната му молекулярна структура. Това означава изискване за по-висока температура на запечатване: уплътнителните пръти обикновено работят между 140 градуса и 170 градуса.
Предимството е по-твърда, по-здрава чанта с еквивалентен габарит. HDPE торбичките със същата дебелина като LDPE ще носят повече тежест без разтягане или разкъсване. Това прави HDPE предпочитаният избор за торбички за стоки и торбички за многократна употреба, където твърдостта и здравината се ценят.
Компромисът-е по-малък полезен диапазон на уплътняване. Така че, когато работите с HDPE при най-високия температурен диапазон, рискувате да направите повърхността по-малко лъскава и ръбовете огънати. Така че настройката на машина за производство на торби за топлинно запечатване на топлинно рязане трябва да включва внимателна PID настройка и тестови пускове на пълна скорост, преди да започнете пълно производство.
LLDPE (линеен полиетилен с ниска{0}}плътност)
LLDPE се намира между LDPE и HDPE по плътност, с точка на топене около 120 градуса. Стойността му на линия за топлинно рязане за топлинно запечатване е основно в якостта на уплътняване: LLDPE образува по-здрави уплътнения при по-ниски температури от LDPE поради по-тясното му разпределение на молекулното тегло, което води до по-последователно поведение при стопяване.
LLDPE е особено полезен, когато производителят иска да намали температурата на уплътнителната лента, за да удължи живота на нагревателя или да намали консумацията на енергия, като същевременно поддържа адекватна здравина на уплътнението. Почти винаги се използва като слой в много-слойни филми, а не като самостоятелен субстрат за производство на торби.
Полипропиленови филми
CPP (лят полипропилен)
CPP се произвежда чрез леене, а не чрез екструдиране на раздух филм, което му придава различни механични и термични свойства. Неговата точка на топене е приблизително 160 градуса до 165 градуса и изисква температури на уплътнителната лента между 160 градуса и 200 градуса, за да се постигнат надеждни връзки.
Добрите страни на CPP са прозрачността и бариерата срещу влага, които са по-добри от LDPE. Така че торбичките, направени от CPP, често се използват за опаковане на храни, където външният вид на торбичката и добрите бариерни свойства имат значение.
Работата на CPP на машина за производство на торби за топлинно запечатване и рязане се нуждае от повече топлина. Така че това използва повече енергия и износва уплътнителните части по-бързо. Режещата част също се нуждае от по-чести грижи, тъй като по-високите температури, необходими за запечатване, могат да причинят незначително натрупване на ръбове върху режещия диск при продължителни работи. Редовните интервали за почистване на острието трябва да бъдат съкратени в сравнение с циклите с LDPE.
BOPP и OPP (биаксиално ориентиран/ориентиран полипропилен)
BOPP представлява най-значимото предизвикателство за топлинно запечатващото оборудване за топлинно рязане. Процесът на двуосно ориентиране подравнява полимерните вериги в две посоки, драматично подобрявайки якостта на опън и яснотата, но повишава ефективната точка на топене и стеснява прозореца за запечатване.
Чистият BOPP не може да бъде надеждно топлинно запечатан по същия начин като полиетилена. Стандартният BOPP изисква или термично{1}}запечатващо се покритие (обикновено акрил или PVdC) върху една повърхност, или коекструдиран запечатващ слой. Без една от тези модификации, BOPP няма да образува надеждно уплътнение на стандартна машина за топлинно рязане на торбички.
Когато работите с BOPP със запечатващо се покритие, температурата на запечатващата лента трябва да остане под точката на омекване на основния филм, за да се избегне изкривяване-, което обикновено изисква прецизен температурен контрол в рамките на ±3 градуса. Това прави BOPP технически взискателен материал, който възнаграждава внимателната настройка на машината, но дава отлични резултати по отношение на яснота на чантата и възможност за печат при опаковки за търговия на дребно.
Много{0}}слойни и ламинирани филми
Повечето търговски торбички не използват еднослойни-фолиа. Много{2}}слойните коекструзии и адхезивните ламинации позволяват на производителите да комбинират способността за запечатване на един материал с бариерата, здравината или печатната повърхност на друг.
Обичайните конструкции, използвани при термозапечатващи машини за производство на торбички за топлинно рязане, включват:
LDPE над HDPE: Комбинира лекотата на запечатване на LDPE с твърдостта на HDPE.
LLDPE уплътняващ слой върху бариерното ядро: Оптимизира здравината на уплътнението, докато използва вътрешен слой за бариера за кислород или влага.
Метализиран филм (PET-met/LDPE): Осигурява бариерен слой за хранителни или фармацевтични приложения. Метализираната повърхност обикновено не може да бъде запечатана директно; уплътнителният слой от LDPE е обърнат навътре.
Когато работите с ламинирани филми, критичното ограничение е рискът от разслояване. Ако адхезивната връзка на филма между слоевете е по-слаба от силата на запечатване, запечатването ще се задържи, но слоевете ще се разделят под напрежение-режим на повреда, който е труден за откриване по време на производство и опасен при крайна-употреба.
Съображения относно дебелината и габарита
Практическият диапазон на дебелината на машината за производство на торбички за топлинно запечатване и рязане варира според дизайна на машината, но обикновено пада между 0,010 mm и 0,100 mm за стандартни полиетиленови фолиа. Извън този диапазон са необходими корекции:
Под 0,010 mm (10 микрона): Ултра-тънкият филм е труден за надеждно подаване през системата за направляване на ролката на машината. И може да няма достатъчно материал за уплътнителната лента, за да направи здрава връзка. Така че имате нужда от специални машини с много точен контрол на напрежението на лентата.
Над 0,100 mm (100 микрона): По-дебелите филми изискват пропорционално по-високи температури на запечатване и по-агресивни режещи механизми. Уплътняващият елемент трябва да пренася достатъчно топлина през по-голяма маса на материала, което удължава изискванията за време на престой и може да намали ефективната скорост на линията.
Машина за топлинно запечатване на торби за рязане, конфигурирана за HDPE и LDPE в диапазона от 0,015 mm до 0,050 mm, представлява най-често срещаната и най-щадяща производствена настройка. Операторите, работещи извън този диапазон, трябва да очакват да инвестират време в разработването на процеса и да очакват по-кратки интервали за поддръжка на запечатващи и режещи компоненти.
Специални и нововъзникващи филми
PLA (полимлечна киселина)
PLA е биоразградим биополимер, получен от царевично нишесте или захарна тръстика. Той запечатва в сравнително тесен прозорец-приблизително 100 градуса до 120 градуса -което го прави съвместим с конфигурации за топлинно запечатване при ниска-температура. PLA обаче има тенденция към "блокиране", при което съседни слоеве филм се сливат в ролката, причинявайки проблеми с подаването.
В машина за топлинно запечатване и рязане на торби, PLA се нуждае от внимателен контрол на напрежението. И може да се нуждае от анти{1}}добавки в сместа от филми. Така че здравината на уплътнението също обикновено е по-ниска от подобен полиетилен. Тогава това ограничава употребата му до леки работни места за опаковане.
Найлон (полиамид)
Найлоновите филми имат висока термична устойчивост и отлична якост на пробиване, което ги прави привлекателни за опаковане на продукти с тежки или остри-ръбове. Найлонът обаче абсорбира лесно влагата, а мокрият найлон няма да уплътни надеждно. Обикновено се изисква предварително изсушаване на лентата от фолио, като се добавя стъпка на процеса, която не е обичайна за стандартните полиетиленови серии.
Съвпадащи филми с конфигурацията на машината
Практическата препоръка от техническата литература в индустрията е ясна: започнете с LDPE или HDPE за най-ниска{0}}рискова входна точка. Тези материали имат най-широкия технологичен прозорец, най-прощаващите топлинни профили и най-широко достъпните видове фолио, оптимизирани за оборудване за топлинно запечатване на топлинно рязане на торбички.
Тъй като производствените изисквания стават по-специфични-по-висока бариера, по-добра яснота, по-голяма здравина-преминете към смеси от LLDPE и много-слойни коекструзии. Резервни CPP, BOPP със запечатващо се покритие и специални филми за приложения, където техните специфични свойства са наистина необходими и където оперативните разходи за по-строг контрол на процеса са оправдани.
Когато посочвате машина за производство на торби за топлинно рязане с топлинно запечатване за много-материално производство, потвърдете, че температурният контролер на машината поддържа пълния диапазон от вашето портфолио от филми и че са налични конфигурации за бърза-смяна на запечатващи ленти. Допълнителните капиталови разходи за по-гъвкава машина често се изплащат чрез спестяване на време за смяна, когато продуктовите миксове обхващат значително различни видове фолио.
Често срещани проблеми,-свързани с филми
Разбирането къде филмите се провалят на това оборудване помага за отстраняване на неизправности и предотвратяване на проблеми с качеството:
| проблем | Вероятна причина | Фактор,-свързан с филма |
|---|---|---|
| Слабо или непостоянно уплътнение | Недостатъчна температура на уплътнителната лента | Вариация на дебелината на филма; непостоянно охлаждане |
| Нанизване на ръбове или натрупване | Прекомерна температура; мръсно острие | Филмът съдържа добавка с високо съдържание на восък или приплъзване |
| Филмът се разкъсва по време на хранене | Прекомерно напрежение на мрежата; вариация на габарита | Лоша надлъжна насоченост на филма |
| Разслояване на уплътнението | Твърде висока температура, отслабваща връзката между слоевете | Разрушаване на лепилото в многослоен филм |
| Блокиране в руло | Филм, абсорбиращ влага или висока влажност на околната среда | PLA или PA фолио без анти{0}}блок добавка |
| Несъответствие в размерите на чантата | Разтягане на филм по време на транспортиране на лента | Недостатъчен модул на еластичност на филма при работна температура |
ЧЗВ
Може ли машина за производство на торбички за топлинно запечатване и рязане да работи с биоразградими филми?
Да, PLA и други биоразградими полиестери могат да се обработват, но те изискват модифицирани настройки на машината-по-ниски температури на запечатване и регулирано опъване на лентата. Доставчикът на фолио трябва да предостави насоки за обработка, специфични за използвания биоразградим клас.
Кой е най-дебелият филм, с който това оборудване може надеждно да се справи?
Стандартните машини обикновено обработват до 0,100 mm (100 микрона) LDPE или HDPE без специална модификация. Освен това търсете тежко-конфигурации с удължено време на престой и подсилени уплътнителни пръти.
Цветът на филма влияе ли на ефективността на запечатване?
Пигментираните филми-особено черни, бели и метални-може да изискват регулиране на температурата, тъй като частиците на пигмента влияят на топлопроводимостта. Белите пигменти често повишават изискването за ефективна температура на запечатване; саждите го понижават. Винаги са препоръчителни пробни изпълнения със специфичния цвят.
Защо един и същ клас филм произвежда различно качество на запечатване при различни скорости?
Време на задържане на запечатващата лента-продължителността на времето, през което филмът е под налягане и топлина-се променя със скоростта на линията. По-бавните скорости увеличават престоя и създават по-здрави уплътнения до определена точка; прекомерното задържане прегрява филма. Повечето модерни машини със серво-контролирано задържане компенсират автоматично, но по-старите модели може да изискват ръчна настройка при промяна на производствената скорост.
Какви свойства на фолиото трябва да поискам от моя доставчик за производство на топлинно запечатване и рязане?
Посочете началната температура на запечатване на класа филм, препоръчителния температурен диапазон на запечатващата лента, коефициента на триене (COF), толеранса на габарита и дали има някакви добавки против блокиране или приплъзване. Тези параметри пряко влияят върху процедурата за настройка и консистенцията на изхода на машина за топлинно запечатване и рязане на торбички.
Заключение
Полиетиленът в неговите форми LDPE, HDPE и LLDPE покрива по-голямата част от приложенията на машина за производство на торбички за топлинно запечатване и рязане и производителите са добре-обслужени, като започнат своята оценка на материала с тези доказани субстрати. CPP разширява температурната и бариерната обвивка за сметка на по-високи температури на процеса. BOPP изисква запечатващо покритие или коекструзия, за да участва изобщо в топлинното запечатване. Много{4}}слойните структури отключват комбинации от свойства, които нито един филм не постига сам, но въвеждат риск от разслояване, който трябва да се управлява чрез спецификация на филма и контрол на процеса.
Филмовото решение в крайна сметка оформя цялата производствена икономика. Фолио, което работи чисто с 80 метра в минута с редки смени на острието, ще надмине технически превъзходно фолио, което изисква постоянна настройка. Практическият избор на фолио означава балансиране на изискванията за производителност и стабилността на процеса-и за повечето производители на торбички, работещи с машина за производство на торбички за топлинно запечатване и рязане, структурите на базата на полиетилен- остават най-надеждният път към постоянен резултат.
източници:
- Ръководство за технология и инженеринг на опаковките - Принципи на начална температура на запечатване и дефиниции на прозорци за термично запечатване за гъвкави опаковъчни фолиа.
- Journal of Plastic Film & Sheeting - Данни за якостта на запечатване и анализ на параметрите за термично запечатване за структури от LDPE, HDPE и полипропиленово фолио.
- Индустриални гъвкави системи за опаковане - Технически спецификации за температурни диапазони на топлинно запечатване на пръти и съвместимост на габаритите за видовете полиетиленово фолио.
- Polymer Science and Technology Quarterly - Ефекти на молекулярната структура върху възможността за топлинно запечатване: LDPE, HDPE, LLDPE и термични профили на полипропилен.
- Международен съвет за иновации в опаковките - Насоки за избор на материали и препоръки за съвместимост на фолио за процеси на производство на торбички за топлинно запечатване.