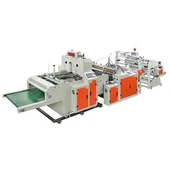
Чантите за жилетки-известни още като тениски или чанти за благодарност-остават основен продукт на глобалните вериги за хранителни стоки, среди за търговия на дребно, селскостопански пазари и предприятия за хранителни услуги. Милиарди единици са необходими всяка година, което означава, че производителността пряко влияе на цените и рентабилността по цялата верига на доставки. За да отговори на това търсене, оборудването трябва да може да работи при постоянно висока производителност, без да се жертва качеството на чантата. Адвуканална високо{0}}скоростна машина за производство на пластмасови торбичкипредставлява инженерния стандарт, който много-серийни производители сега определят, когато оценяват производственото оборудване.
Дву{0}}канален високо{1}}скоростен производител на найлонови торбички за жилетки представлява голям напредък от едно-канално устройство, което обработва около два пъти по-голяма продукция от две успоредни филмови ленти от една и съща машинна площ едновременно. Разбирането как тази машина постига синхронизирано, високо-скоростно производство разкрива защо тя се е превърнала в предпочитана конфигурация за големи и средни-производители на чанти. За производствените мениджъри, сравняващи опциите за оборудване,двуканална високо{0}}скоростна машина за производство на пластмасови торбичкипредлага различна комбинация от производителност и ефективност на подовото пространство.

Жилетка Контекст за производство на чанти
Преди да разгледате самата машина, спецификацията на чантата за жилетка въвежда специфични изисквания към дизайна на оборудването за формоване. Чантата за жилетка е различна от плоската чанта по това, че има две интегрирани дръжки, които се подават от страничните стени. Дръжките се създават чрез изрязване на U-образен канал от всяка страна на чантата по време на производството.
Ножът за дръжка трябва да бъде позициониран точно спрямо торбата и да се реже на същата дълбочина и под същия заоблен ъгъл, за да се предотврати разкъсване по време на потребителска употреба. Машината трябва точно да комбинира тези екранни снимки в два канала със скорост над 400 торби в минута.
Чантите за жилетки обикновено се произвеждат от полиетиленово фолио-полиетилен с висока-плътност (HDPE) за максимална здравина при минимални спецификации или от полиетилен с ниска{2}}плътност (LDPE) за по-голяма гъвкавост и възможност за печат. Биоразградимите алтернативи, включително смеси от полиетилен терефталат (полимлечна киселина) и полибутират адипат терефталат (PBAT) (смеси от бутил терефталат (бутил терефталат), все повече се обработват на модерно оборудване, тъй като разпоредбите за устойчивост са засилени. Aдвуканална високо{0}}скоростна машина за производство на пластмасови торбичкитрябва да поеме тази разширяваща се гама от типове материали, като същевременно поддържа производителност.
Дву{0}}канална архитектура
„Двоен канал“ в машината за производство на найлонови торбички за жилетки е, когато два отделни канала за торби работят успоредно от тънко-мрежа от филм. За разлика от едно-лентова машина, която обработва ред найлонови торбички, дву-лентов високо-скоростен производител на найлонови торбички разделя входящата филмова мрежа на два равни канала, всеки оборудван със собствен инструмент за формоване.
Този архитектурен избор създава фундаментален компромис-. Всяка лента работи с приблизително същата скорост като еднолентова-машина с подобен дизайн, но с две ленти, работещи едновременно, общото производство се е удвоило почти. Широчината на машината беше увеличена, за да поеме по-широка филмова мрежа, но увеличението е значително по-малко от площта, необходима за работа на две отделни машини с един-жица.
Изискването за синхронизация между каналите е критично. Ако едната лента е малко по-бърза или по-бавна от другата, ширината на мембранната мрежа създава неравномерно разпределение на напрежението. Това може да доведе до разсейване на мрежата, непостоянна дължина на торбата и потенциално счупване на филма. Двулентовият високо-скоростен производител на пластмасови торбички за жилетки решава този проблем чрез споделена трансмисия, която предава движението от общ източник на захранване към двете платна, като гарантира, че уплътнителните пръти, ножът и перфораторът на дръжката остават синхронизирани и в двете платна. A правилно конфигурирандвуканална високо{0}}скоростна машина за производство на пластмасови торбичкиподдържа тази синхронизация дори по време на продължителни производствени серии.
Етап 1: Развиване на филма и изравняване на мрежата
Производствената последователност започва от наблюдателната станция. Ролки от тръбно полиетиленово фолио-индивидуално произведени чрез екструдиране на раздух фолио-са монтирани на валове за отпускане. Фолиото може да бъде предварително-отпечатано с търговската марка на клиента или може да се запази естествено (прозрачно или цветно-кодирано със смола).
За дву{0}}канален високо{1}}скоростен производител на найлонови торбички, разширителната система трябва да обработва много по-големи ролки от едно-жично устройство. Ширината на ролката обикновено е между 600 mm и 1200 mm, в зависимост от размера на целевата торба и машината трябва да поддържа постоянно опъване на ролката по цялата ролка.
Контролът на напрежението на цилиндъра използва комбинация от механично спиране и сензорна обратна връзка. Докато фолиото влиза в машината, сензорът открива много-точково напрежение и регулира спирачното налягане, за да поддържа целевата стойност. Твърде голямото напрежение разтяга фолиото, което води до промяна в размера на торбата; твърде малкото напрежение позволява увисване и дрейф на мрежата, подравнявайки двата канала.
Тръбното фолио разширява тръбата в плоска структура на мрежата чрез изглаждане, чифт ролки. За дву-канални операции това изравняване трябва да бъде напълно центрирано, така че централното уплътнение на тръбата да пада точно между двата формиращи канала. Всяко изместване в процеса на сплескване се придвижва директно към готовата геометрия на торбата.
Етап 2: Печат (ако е приложимо)
Някои операции по производство на чанти за жилетки включват маркиране на клиента, лога или нормативна информация, отпечатана върху повърхността на чантата. Дву{1}}каналната високо{2}}скоростна машина за пластмасови торбички за жилетки може да бъде отпечатана чрез онлайн флексопечатни модули, интегрирани в машината, или чрез предварително-отпечатан филм, закупен от отделна печатна операция.
полиетиленово фолио Флексографският печат е изправен пред специални предизвикателства. Повърхностната енергия на филма определя адхезията на мастилото-Повърхностната енергия на HDPE е особено ниска, необходима е коронна обработка или грундиране, за да поеме надеждно мастилото. Когато печата онлайн от производител на чанти, принтерът трябва да поддържа както плътността на мастилото, така и регистрацията на двуредовия-печат.
При по-високи производствени скорости, точността на регистриране-последователността на отпечатаното изображение спрямо линиите на рязане на чантата-става все по-взискателна. Дори няколко милиметра грешка при регистрация на линия от 400 торби в минута може да доведе до огромно количество грешно отпечатани отпадъци за секунди. Съвременното оборудване използва серво-контролирани печатни станции с обратна връзка със затворен-контур, за да поддържа точността на регистрацията през целия дългосрочен производствен процес.
Етап 3: Бокс
Определящата характеристика на джоба на жилетката-общата дръжка-изисква специализирана операция за пробиване. Докато плоската мембранна мрежа напредва през машината, перфораторът се спуска до програмирания интервал, изрязвайки U-образни отвори за обработка от всяка страна на футуристичната чанта.
Спецификациите на геометрията на дръжката варират в зависимост от размера и приложението на чантата. Чантите за супермаркети изискват по-големи отвори за дръжки от бутиковите чанти за търговия на дребно. перфораторът трябва да поддържа остър режещ ръб и постоянна дълбочина на щамповане през хиляди цикли. Тъпите инструменти за пробиване създават груби ръбове, които отслабват дръжката и създават неприемливо покритие.
На двуканалната-високо{1}}скоростна машина за производство на пластмасови торбички за жилетки перфораторът на ръкохватката може да се управлява едновременно и в двата канала. Времето на щанцоване трябва да се синхронизира точно с движението на фолиото, така че разрезът на дръжката да се спусне в точната позиция спрямо торбата. Серво -задвижваните перфоратори позволяват програмируеми позиции на дръжката без механично превключване, което позволява бързи промени на спецификациите за различни размери на торбичките.
Етап 4: Странично запечатване
Страничното запечатване образува вертикални шевове, които създават цилиндрични форми на торби от плосък филм. Мрежа от филм с отвори за дръжки -, прекарани между двойка нагрети уплътнителни пръти във всяка лента. Пръчките притискат краищата на филма заедно, докато прилагат топлина, което кара полиетилена да се слее в постоянен шев.
Качеството на уплътнението зависи от три променливи: температура, налягане и време на престой. Уплътненията трябва да отговарят на правилната температура за конкретния тип филм, който се обработва-HDPE изисква по-високи температури на запечатване от LDPE, докато биоразградимите фолиа имат свои собствени температурни прозорци. Недостатъчната температура или налягане води до слаби уплътнения, които се провалят по време на лечението; прегряването води до "изгаряне" на мембраната в точката на запечатване.
Продължителността на престоя-продължителността, през която филмът остава компресиран между уплътненията-се определя от скоростта на линията на машината и ширината на уплътнението. По-високите скорости намаляват времето за престой, освен ако не се компенсират от по-широки полюси или по-високи температури. Дву{4}}високо{5}}скоростният производител на пластмасови торбички трябва да балансира тези променливи в двете ленти едновременно, поддържайки постоянна здравина на запечатване по цялата ширина на платната.
Съвременните машини използват серво{0}}контролирани запечатващи пръти, които динамично модулират температурата и налягането по време на производството, за да компенсират вариациите в дебелината на филма, условията на околната среда или вариациите на партидата на материала.
Етап 5: прихващания и чували
След като страничните уплътнения се охладят достатъчно, за да се приспособят, непрекъснатата тръба на уплътнителната мембрана преминава през -станцията за изрязване. Въртящи се ножове или пневматичен нож се спускат на определени интервали, за да отделят отделните торби от непрекъсната лента.
Времената за рязане трябва да бъдат точно синхронизирани с охлаждането на страничните уплътнения. Преждевременното рязане-преди уплътнението да е изстинало-може да доведе до счупване на уплътнението, преди да кристализира напълно. Модерното високоскоростно-оборудване използва алгоритми за прогнозиране на времето, които отчитат скоростта на линията, вида на филма и температурата на околната среда, за да определят оптималната позиция на рязане спрямо запечатващата лента.
Двулентовата високо-скоростна машина за пластмасови торбички за жилетки има две подстанции наведнъж, по една във всяка лента. времето за рязане трябва да бъде съгласувано по фаза, така че торбите и по двата канала да излизат от машината на еднакви интервали от време, позволявайки на една стекова станция или станция за пакетиране да обработва продукцията от двата канала.
Етап 6: Подреждане, подвързване и обработка на изхода
Готовата торба се отстранява от масата за рязане и се прехвърля към конвейерната система за оборудване за подреждане или ленти. Високо{1}}скоростното производство произвежда значителни обеми торби --близо 25 000 торби на час за машина, която произвежда 400 торби в минута на две ленти. Не е практично да се работи ръчно при тази скорост, така че автоматичната изходна система е от съществено значение.
Чувалите могат да се броят и подреждат на партиди от 25, 50 или 100 единици за опаковане на дребно или в непрекъснати пакети за транспортиране на насипни товари. Изходната система на дву-каналния високо-скоростен производител на пластмасови торбички за жилетки трябва да може да обработва два успоредни потока торбички и да не се смесва между лентите. Когато е правилно конфигуриран,двуканална високо{0}}скоростна машина за производство на пластмасови торбичкиинтегрира тази обработка на изхода безпроблемно с операциите за формоване нагоре по веригата.
Синхронизирани системи за задвижване и управление
Ключовото инженерно предизвикателство за дву{0}}канален високо{1}}производител на пластмасови торбички е да поддържа перфектна синхронизация между двата канала. Това изисква унифицирана контролна структура за координиране на всички движения на задвижващия механизъм.
Съвременните устройства използват системи с програмируеми логически контролери (PLC) или специални контролери за движение за генериране на синхронизирани импулсни поредици за всички серво задвижвания. Всяка лента има независима обратна връзка за местоположението от енкодера на уплътнителните пръти, ножовете и поансоните, но всички драйвери се позовават на общ главен енкодер, който задава синхронизираща база за цялата машина.
Структурата позволява на машината да поддържа точност на фазата от лента до лента в рамките на част от милиметъра, дори при максимални производствени скорости. Унифицираната система за управление също така опростява смяната - при превключване към различни размери на торбичките операторът настройва параметрите в системата за управление, вместо механично да настройва индивидуалната задвижваща система.
Прозорци за съвместимост на материалите и обработка
Дву{0}}канална високо-скоростна машина за найлонови торбички за жилетки, обработваща голямо разнообразие от филми, всеки от които има различни изисквания за обработка.
HDPE осигурява най-високото съотношение на здравина към дебелина, което го прави най-добрият избор за високо{0}}здрави чанти за жилетки при най-ниските спецификации. HDPE изисква по-високи температури на запечатване (обикновено 260 градуса до 290 градуса) и тесен прозорец за обработка. Системата за контрол на температурата на машината трябва да поддържа строг толеранс за постигане на постоянно запечатване без влошаване на качеството на фолиото.
LDPE осигурява по-голяма гъвкавост и по-добра печатаемост. Неговата по-ниска температура на запечатване (220 градуса до 250 градуса) позволява по-бързо време на цикъла, но изисква внимателен контрол на температурата, за да се избегне „запушване“, случайно разтопяване на съседни повърхности на филма по време на обработката преди отваряне.
С нарастващия регулаторен натиск върху традиционните пластмаси, биоразградимите филми, включително смеси от PLA и PBAT, стават все по-често срещани. Тези материали имат различни термични свойства от традиционния полиетилен и обикновено изискват намаляване на скоростта на линията и промяна на параметрите на запечатване. Добре-проектиран дву{3}}канален високо-производител на найлонови торбички за жилетки се адаптира към тези материали чрез своята програмируема система за управление.
Приложение и пазарна среда
Устройството произвежда чанти за жилетки, които обслужват различни крайни пазари. Веригите за търговия на дребно с хранителни стоки са с най-голям брой заявления, следвани от селскостопански пазари, магазини за смесени стоки и предприятия за хранителни услуги. Конфигурацията с два-канала е насочена към производителите, обслужващи тези голям-обем акаунти, където икономиката на производството е в полза на устройства с максимална производителност на машиночас.
Чантата за жилетка Продуктовата диференциация идва главно от цвета на филма, размерите на чантата, размера на дръжката и дизайна на печата. Дву{1}}канален високо{2}}скоростен производител на найлонови торбички за жилетки се адаптира към всички тези вариации в своя програмируем обхват на спецификациите, което го прави достатъчно гъвкав, за да обслужва множество клиентски сегменти от една производствена линия.
Заключение:
Дву{0}}канален високо{1}}скоростен производител на найлонови торбички за жилетки съчетава синхронна дву{2}}канална структура, прецизно серво-контролирано задействане и интегриран контрол на процеса, за да реализира масовото производство на пластмасови торбички за жилетки. Работи в координирана последователност: развиване и изравняване на филма, печат по избор, щамповане на дръжки, странично запечатване, изрязване и автоматични изходни операции-всички синхронизирани в две успоредни ленти, приблизително два пъти повече от сравними едно-лентови устройства. Инвестиране в aдвуканална високо{0}}скоростна машина за производство на пластмасови торбичкиизисква внимателна оценка на типовете филми, изходните цели и нивата на умения на оператора.
Разбирането на тази последователност от операции може да изясни защо изборът на конфигурация на оборудването е важен за производствения план. Предимството на машината в производителността, гъвкавостта при смяна и съвместимостта на материалите определят типа производство, за който тя е най-подходяща, позволявайки на производителите да съобразят капацитета на оборудването с техния специфичен продукт и изисквания за количество.
източник:
Техническа документация за обработка и пакетиране на механична обработка на полиетиленово фолио за индустриални опаковки
-Инженерни изследвания на механизми за топлинно запечатване в опаковъчни приложения
-Проучване на производствения процес на регистриране на флексографски печат и повърхностна обработка на филми на полиетиленови субстрати