

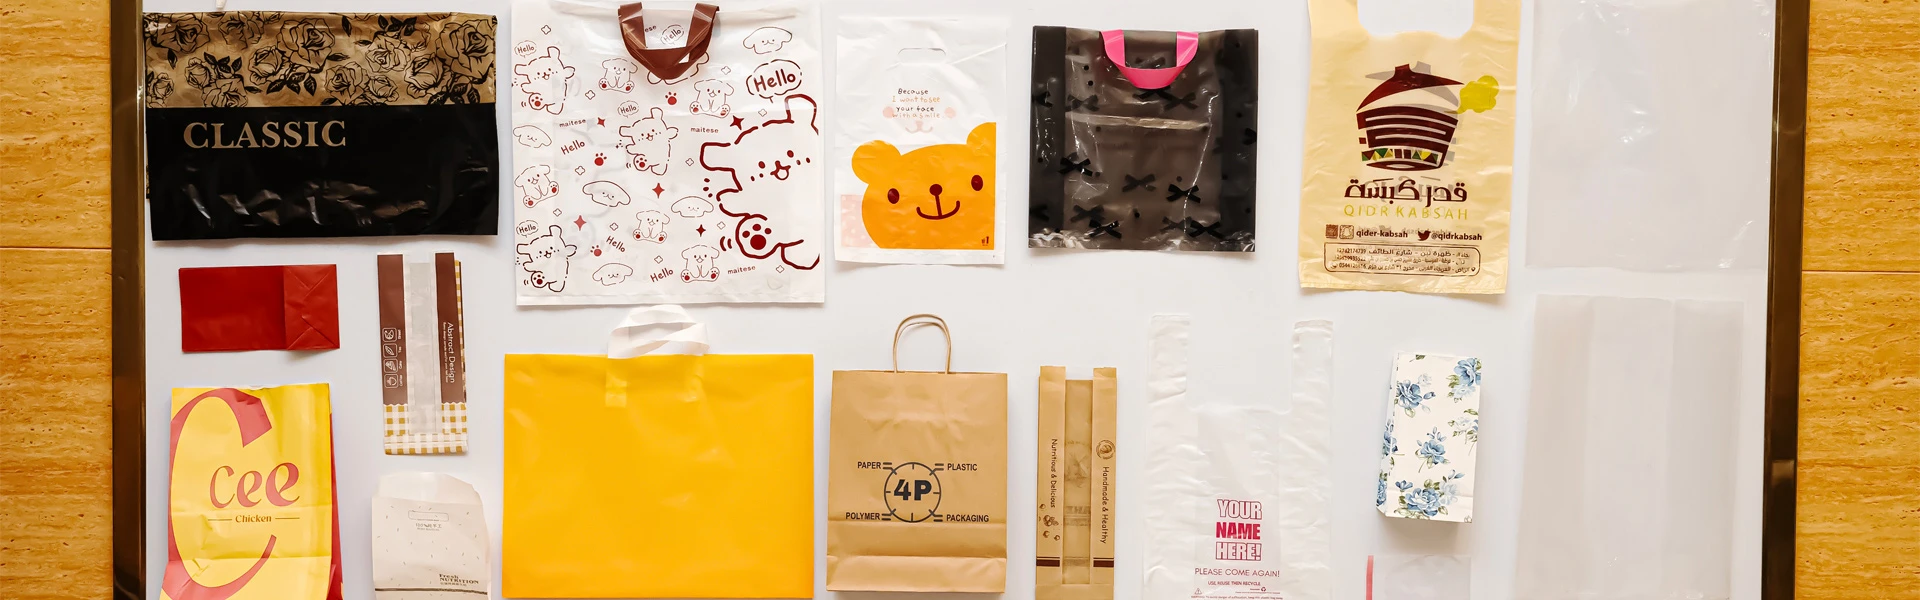
Чантите за тениски се наричат още чанти за жилетки. Бяха тънки найлонови торби с вградени-дръжки. Можете да ги намерите в хранителни магазини, производствени зони и щандове за храна за вкъщи по целия свят. Те имат това име, защото когато го поставите плоско върху външната дръжка, изглежда като тениска без ръкави. Чантите за тениски представляват около 29% от световния пазар на найлонови торбички, според пазарни данни от Foresight Research Institute. Като такива те са най-често произвежданите найлонови торбички. Производителите и екипите за доставки задават прост въпрос. Може ли стандартна превключваща линия да направи тези чанти? Или има нужда от специална настройка? Краткият отговор е да. Но това е вярно само ако е конфигурирано правилно. Това ще бъде обяснено в тази статия.
Как работи машината за производство на найлонови торбички
За да разберете отговора на този въпрос, трябва да видите какво всъщност правят производителите на найлонови торбички. Машината е изградена след продухване на мембраната. В тази линия полиетиленовата смола-обикновено смес от полиетилен с висока{3}}плътност (HDPE) или полиетилен с висока{4}}плътност (HDPE) и линеен полиетилен с ниска{5}}плътност (LLDPE) -се разтопяват. След това го издухайте на пяна. След това се охлажда до тръбен филм. След това го увийте около свитъка. Производителят на торби взема тези ролки и прави серия от стъпки. Отваря филма. Може да сгъва филм, ако е необходимо. След това го съкратете. След това корицата. След това подредете готовите торби.
Проучване в Applied Sciences 2023 (MDPI) от Куеста, Камачо и Рубио от UNED в Испания показа, че механичните свойства на раздутия филм от HDPE/LLDPE - - особено якостта на опън и удължението по време на счупване - могат да бъдат добре предвидени в три настройки на екструзия. Те са коефициент на експлозия (BUR), коефициент на абсорбция (TUR) и коефициент на намаляване на дебелината (TR). Установено е, че R2 е между 0,91 и 0,95 в математически зависимости, които контролират характеристиките на опън в механичната ориентация (MD) и напречната посока (TD). Тези открития са важни за производството на чанти за тениски. Това е така, защото зоната на чантата е под голям натиск, когато става въпрос за опаковане. Ако филмът не е достатъчно здрав във всяка посока, дръжката ще падне твърде скоро. Това е често срещана неизправност на лошо изработени чанти за жилетка.
Какво прави чантите за тениски различни от плоските чанти
Плоски торби-торби за хляб, продукти или просто опаковане-просто развиване на филм, запечатване на дъното и рязане. Има още три стъпки до чанта с тениска. Тези стъпки добавят механична сложност към процеса на преобразуване.
1. Първата стъпка е да се справите с пробиването на дупки. След като торбата е оформена, дръжката за щамповане на масата за щанцоване се отваря. Това е най-трудната стъпка. Това е така, защото перфораторът трябва да пасва перфектно на запечатващия ръб, докато фолиото се движи постоянно. Дори отклонение от половин-милиметър може да доведе до асиметрия на дръжката. Това също влияе върху теглото на чантата.
2. Втората стъпка е формирането на долния клин. Това не е задължително, но често срещано. Много чанти за тениски имат волан в долната част. Това е сгъваем панел, който се отваря, когато торбата се напълни. Това ще направи чантата по-голяма, а не по-широка. Добавянето на клин изисква допълнителен механизъм за сгъване. Такъв орган трябва да работи своевременно със станцията за запечатване.
3. Третата стъпка е укрепване на капака. Горният подгъв, към който е прикрепена дръжката, трябва да има по-широко и по-здраво термично уплътнение от долното уплътнение. Това е така, защото когато повдигнете торбата, уплътнението отгоре държи цялата тежест вътре. Долното уплътнение, с ширина 2 – 3 мм, е подходящо за плоски торби с продукти. Но джобовете на тениските обикновено трябва да са широки 8-12 мм, за да се запечатат. Това спира разпространението на сълзите.
4. Линиите за преобразуване, създадени само за плоски торби, нямат тези три станции. Добавянето им е това, което разделя производствената линия, която прави чантите, от производствената линия, която прави чантите.
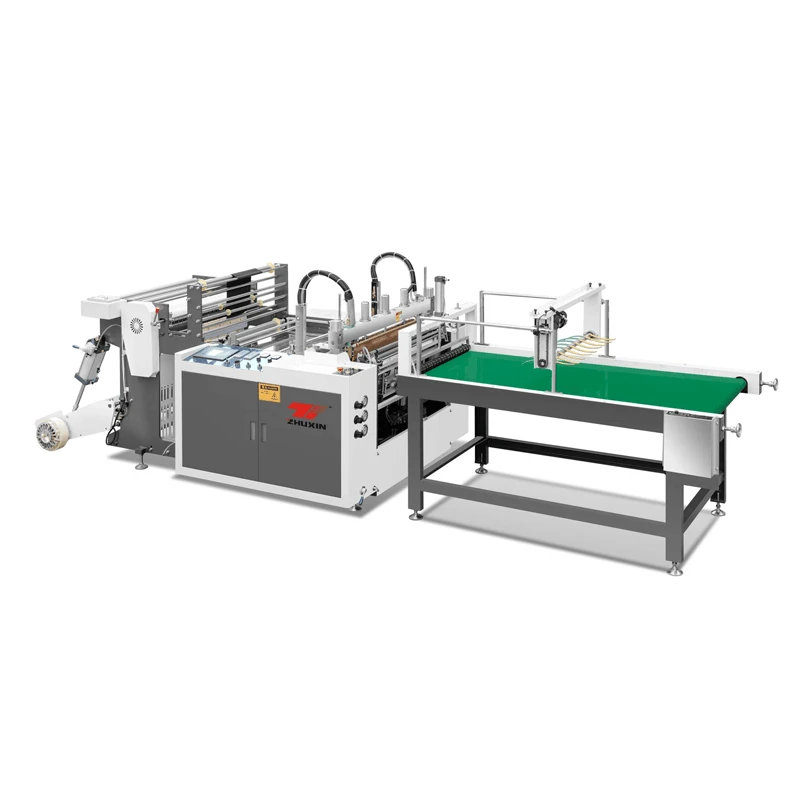
Конфигурация на машината: Линията за конвертиране на чанти за тениски
Следните стъпки са необходими за производство на чанти за тениски на линията за преобразуване.
Първият е багажник за освобождаване на контрола на напрежението. Напрежението на фолиото трябва да остане същото, защото макарата е по-малка. Твърде голямото напрежение води до отклонение на ръкохватката от позиция.
Второ, можете да изберете да сгънете навътре. Този метод се използва, ако фолиото влиза като единичен лист, а не като предварително-сгъната тръба.
Следва долната станция за запечатване. Това обикновено е горещ -запечатващ инструмент, работещ при 140–170 градуса върху HDPE филм. Точността на температурата е много важна. Applied Science (2023) установи, че съполимерът HDPE-C6 постига почти пълна молекулярна релаксация над 130 градуса. Качеството на уплътнението падна под 120 градуса. Това е така, защото полимерните вериги не са достатъчно разпръснати, за да се слеят правилно.
Втората е масата за щанцоване-с дръжка. Може да бъде направен от стоманени форми или от серво-задвижван въртящ се перфоратор. Ротационните преси са подходящи за високоскоростни-линии. Това е така, защото не изисква продължителността на престой, необходима за бутални форми.
След това има единиците за подреждане. Мъжете разделиха чантите на преброени купчини - обикновено по 50 или 100 всяка - за опаковане на дребно.
Ключовият въпрос за производителите е дали съществуваМашина за производство на найлонови торбичкимодулите могат да бъдат надградени с-модули за рязане и подобрени запечатващи глави. В много случаи отговорът зависи от дължината на рамката на машината. Станцията за щанцоване на дръжката и машината за запечатване на подсилена глава заемат допълнителна дължина на машината от около 1,2-1,8 метра. Ако съществуващата рамка е изградена с оглед на разширяването на модула - с предварително-пробити точки за монтаж и удължителни портове за синхронен задвижващ вал -, тогава е възможна модификация. Ако обаче рамката е с компактен дизайн с фиксирана-дължина, предназначен само за плоски чанти, тогава ремоделирането е непрактично. И специалната линия чанти за тениски става единствената жизнеспособна опция.
Изисквания към материала: Фолио, което издържа на натоварване
Натискът на тениската върху полиетиленовото фолио е по-голям, отколкото може да издържи една плоска торба. Когато плоска торба с продукти се напълни с 2 кг ябълки, теглото се разпределя равномерно по долното уплътнение. Но когато чантата с тениска се повдигне, цялата тежест е върху две тесни точки за закрепване на дръжката. Всяка точка е широка около 15-20 mm. Така че това създава място с високо налягане. При ширина на запечатване от един милиметър това напрежение може да бъде повече от 10 пъти по-голямо от нормалното натоварване.
Ето защо HDPE е почти универсален в чантите за тениски. Applied Science (2023) установи, че механичната посока на HDPE-C6/HDPE-C6/LLDPE-C4 смесва стойности на якост от 25 – 35 MPa при нормални производствени дебелини 10 – 50 μm). LLDPE има добра устойчивост на удар на стрели. По същия начин, същото проучване на UNED установи, че филмът (9,5–9,9 μm) има стойност на удар от 297–300 g. По-дебелите филми (43–56 μm) имат само 80–95 g., но самият LLDPE не е достатъчно твърд. Така че при постоянно натоварване дръжката може да се разтегне твърде много. Бимодалната структура на молекулно тегло HDPE осигурява подходяща комбинация от твърдост и якост на опън за носенето на чантата с дръжката.
Отговорът: Да, с ограничения
И така, могат ли такива машини да правят чанти за тениски?- Отговорът е да. Но при едно важно условие. Тази машина трябва да бъде специално направена за калъф за жилетка. Алтернативно, той трябва да бъде надстроен, за да се справя с перфоратора, да укрепи уплътнението на главата и да има опция за станция за долна катарама. АМашина за производство на найлонови торбичкимонтирани само към плоска-опакова или долна опаковка не биха могли да направят чанта за тениска без тези-добавки.
Конфигурационните ограничения означават, че производителите, които обслужват както пазарите на чанти, така и пазарите на чанти за хранителни стоки, обикновено работят с две отделни производствени линии. Първо, високо{1}}скоростната линия за производство на плоски торби, производство на тънки торби. Друга е линията чанти за тениски с пълна издънка и подобрено уплътняване. Друг вариант е модулното окабеляване, което може бързо да се променя между конфигурациите. Въпреки това разходите за престой за смяна на форми, регулиране на температурата на уплътнението и повторно калибриране на напрежението трябва да се сравнят с разходите за закупуване на втора специализирана машина. Дори когато aМашина за производство на найлонови торбичкие модулен, времето за смяна и валидирането на качеството често тласка производителите към специализирани линии за големи{0}}поръчки на тениски-.
Проверка на качеството
Завършените чанти за тениски трябва да бъдат тествани за ASTM D882. Това е стандартен метод за изпитване на свойствата на опън на тънък пластмасов лист. Приложимо за филми с дебелина под 1,0 mm. Ключови измервания са якостта на опън при счупване (в MD и TD) и удължението при счупване. Измерванията идват от проби, изрязани от дръжки и торбички. Дължината на областта на дръжката обикновено е по-ниска от тялото. Това е така, защото процесът на-щанцоване създава малки вдлъбнатини. Тези жлебове действат като точки на напрежение. Добре{11}}настроенМашина за производство на найлонови торбичкиединиците намаляват тази разлика, като поддържат остриетата на перфоратора остри. Тъпите остриета разкъсаха филма, не през него. Така те оставят груби ръбове. Тези груби ръбове концентрират стреса. След това, в сравнение с чиста дръжка, тя има 15 – 25% по-ниска здравина на дръжката.
Допълнителното функционално изпитване трябва да включва изпитване на статично натоварване. При този тест пълна торба се окачва за дръжката за определен период от време (обикновено 60 минути под номиналния капацитет). Динамично изпитване на падане също трябва да бъде включено. При този тест пълна торба падна от стандартната си височина върху твърда повърхност. Това се прави, за да се провери здравината на уплътнението при удар.
Заключение
Устройствата могат да правят чанти за тениски. На съвременните линии това е между 100 и 250 торби на минута. Но не всички машини имат тази възможност. Зависи от настройката на станцията. Машината може да произвежда само плоски торби без дръжки, машини за щанцоване-и подсилени модули за запечатване на главата. С тези трансмисии същите трансмисии се превръщат в линия за тениски. Може да направи най-широко използваната пластмасова торба в света. Разбирането на тази разлика е важно за производителите. Те имат нужда от това, когато търсят ново оборудване. Нужно им е за разширяване на производството. Те се нуждаят от това и когато решиха проблема с качеството, изглежда, че линиите се използват извън първоначалните граници на дизайна. В крайна сметка дали е стандартМашина за производство на найлонови торбичкиможе да произвежда чанти за тениски, се свежда до неговата рамка, модулност и наличието на тези три критични станции - перфорация, подсилено уплътнение и незадължителен клин - не само до способността за екструдиране на основата или навиване.
Референции
- Cuesta, F., Camacho, AM, & Rubio, EM (2023). Влияние на основните параметри на процеса на екструдиране на раздуто фолио върху механичните свойства на съполимер на полиетилен хексен с висока - плътност и линейна смес от съполимер на полиетилен бутен с ниска - плътност, използвани за пластмасови торбички. Приложни науки, 13 (22), 12164. MDPI.
- ASTM International. (2021). ASTM D882-18: Стандартен метод за изпитване на свойствата на опън на тънък пластмасов лист. ASTM International, West Conshohocken, PA.
- Бъдещи пазарни прозрения. (2025). Пазар на найлонови торбички: Доклад за анализ на глобалния пазар. Д-тениски Чанти сегмент сегмент: 29,4%.
- Програма на ООН за околната среда (UNEP). (2021). Оценка на жизнения цикъл на чаши за напитки. Инициатива за жизнен цикъл.
- Корпорация Shimadzu. (2025). ASTM D882: Стандартен метод за изпитване на свойствата на опън на тънък пластмасов лист - Преглед на процедурата за изпитване. Научни инструменти Shimadzu.


